Przestoje: co zmierzy czujnik, a co uzupełni operator
Autor: Natalia Vyvial ·
Firmy zwykle wiedzą, że mają przestoje, ale nie wiedzą, które z nich się powtarzają. Pomiar na maszynie sam tej różnicy nie usunie: powie, że nie pracowano, i milczy o przyczynie. Użyteczne dane powstają dopiero z połączenia tego, co zmierzy czujnik, z tym, co powie o tym operator.
Dlaczego o przestoju dowiadują się Państwo za późno?
Bo ta informacja wędruje przez papier. Mistrz zanotuje, że linia stała, pod koniec zmiany zapis zostaje gdzieś przepisany, a w arkuszu pojawia się po kilku dniach. Zanim liczby się zbiorą, nie ma już czego rozwiązywać: maszyna dawno pracuje i nikt nie pamięta, na co czekano.
Dlatego firmy zwykle wiedzą, że mają przestoje, ale nie wiedzą, które z nich się powtarzają. Na tej różnicy opiera się cały pomiar. Pojedyncza awaria to pech; awaria, która wraca w każdy wtorek przy przezbrajaniu, to zadanie z konkretnym adresem.
Czy pomiar wymaga ingerencji w maszynę?
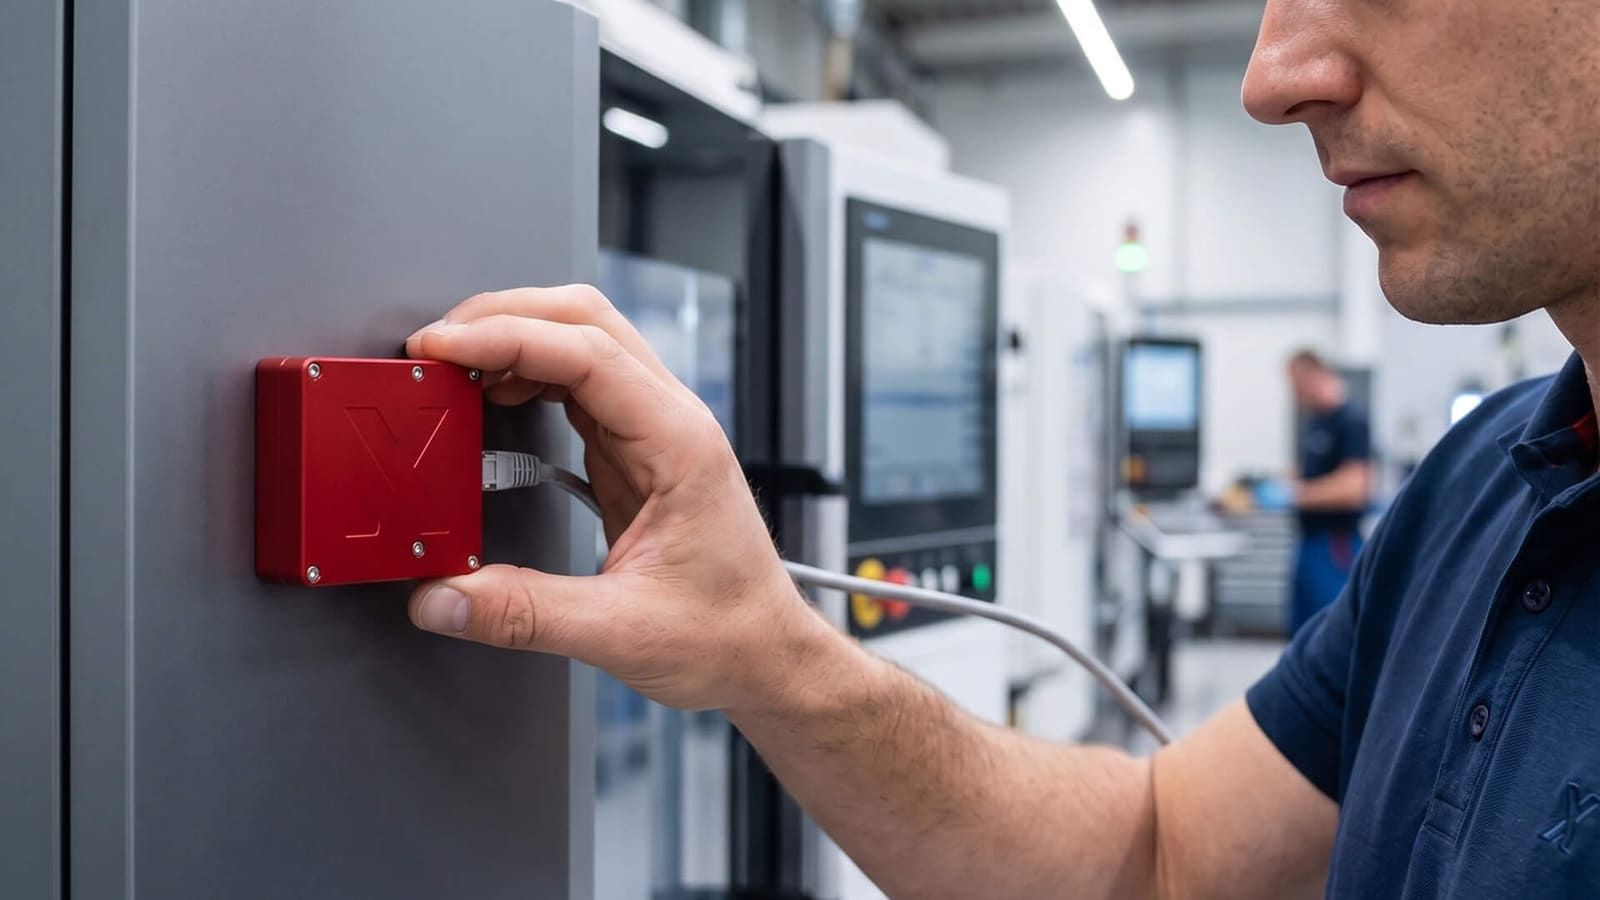
Nie, a to najczęstszy powód, dla którego firmy nie decydują się na pomiar. Obawiają się, że trzeba będzie ingerować w sterowanie maszyny, że stracą gwarancję albo że stara prasa po prostu nie ma dokąd wysyłać danych. Tymczasem czujniki nieinwazyjne montuje się na odpowiedniej części urządzenia lub na jego zasilaniu, a oprogramowanie sterujące maszyny pozostaje bez zmian.
W zależności od tego, co chcą Państwo monitorować, mierzy się prąd w przewodach fazowych, przejście znacznika optycznego lub magnetycznego, fizyczny ruch urządzenia albo temperaturę i wilgotność. Na tej podstawie określa się aktywność maszyny, obroty, ruch przenośnika lub cykle produkcyjne. Standardowa obudowa czujnika ma wymiary 14 × 32 × 41 mm, więc zmieści się nawet tam, gdzie brakuje miejsca, a dla nietypowych miejsc obudowę drukuje się na wymiar.
Druga obawa dotyczy sygnału w hali pełnej metalu. Czujniki potrafią przekazywać sobie dane w kierunku bramki, więc zasięg sieci bezprzewodowej można rozszerzyć bez ciągnięcia kabli. Samą bramkę wystarczy podłączyć do zasilania i internetu, a obsługiwane czujniki w pobliżu zalogują się same.
Dlaczego same dane z maszyny nie wystarczą?
Bo powiedzą, że maszyna nie pracowała, ale nie powiedzą dlaczego. A przyczyna to właśnie to, z czym można coś zrobić. Czekano na materiał, wymieniano narzędzie, brakowało operatora, stała poprzednia operacja, a może trwała zaplanowana konserwacja? Z krzywej poboru prądu tego się nie wyczyta.
Dlatego kontekst uzupełnia operator w aplikacji mobilnej: przy jakim zleceniu pracuje, jaka czynność trwa i dlaczego doszło do przestoju. Zlecenie wczytuje się przy tym kodem kreskowym lub QR, więc zmierzone dane łączą się z konkretnym zadaniem, a nie z godziną w kalendarzu. Dopiero połączenie jednego i drugiego daje:
- Powtarzające się przestoje posortowane według przyczyny, a nie tylko według długości.
- Niewykorzystane moce, czyli maszyny, na które się czeka, i te, które niespodziewanie stoją bezczynnie.
- Rzeczywistą pracochłonność zlecenia, a tym samym podstawę do kalkulacji i ceny.
- Związek między warunkami produkcji a brakami, bo do niezgodnych sztuk przypisane są dane o maszynie i o przebiegu.
- Porównanie zmian i stanowisk na podstawie liczb zbieranych w ten sam sposób.
Trzecia pozycja bywa największym zaskoczeniem. Firmy zwykle traktują przestoje jako temat produkcji, ale efekt widać w sprzedaży: gdy wiadomo, ile czasu maszynowego zlecenie naprawdę zużyło, przestaje się dotować niektóre rodzaje prac z marży innych.
Ile trwa, zanim cokolwiek będzie widać?
Pierwsze dane powstają zaraz po uruchomieniu pomiaru, ale jeden dzień niczego nie zdradzi. Do oceny standardowo wykorzystuje się mniej więcej tydzień danych produkcyjnych, bo dopiero w powtórzeniach widać, co jest regułą, a co jednorazową awarią. Można to sprawdzić siedmiodniowym testem na jednej wybranej maszynie, czyli bez decyzji o całej hali.
Do danych dotrą Państwo tam, gdzie dziś pracują Państwo z liczbami: przez gotowe raporty w Power BI, własne dashboardy, eksport do Excela albo przez API bezpośrednio do ERP, czy to Navision, SAP, czy Helios. To bardziej praktyczne kryterium niż rozdzielczość czujnika: z danych, do których nikt nie ma dostępu, nikt nie skorzysta.
Kiedy wystarczą czujniki, a kiedy potrzebny jest system produkcyjny?
Czujniki mierzą, system zarządza. Dopóki pytanie brzmi „gdzie tracimy czas”, wystarczy pomiar i raporty na jego podstawie. Gdy zaczną Państwo chcieć, by na podstawie tych liczb planować, kalkulować i raportować wykonane sztuki, potrzebny jest system produkcyjny, czyli MES.
anyCore obejmuje tę warstwę 31 modułami dla produkcji, sprzedaży i raportowania, monitoruje dostępność, wydajność i jakość za pomocą OEE oraz porównuje stanowiska, maszyny i zmiany. Istotne jest, że nie trzeba wdrażać go w całości: wybiera się moduły, które mają sens teraz, zaczyna od pilotażu na jednym stanowisku, a produkcja nie musi się z tego powodu zatrzymywać. Z ERP łączy się przez konektory lub przez OpenAPI.
Kolejność jest więc zwykle odwrotna niż ta, o której mówi się na targach: najpierw tydzień danych z jednej maszyny, potem decyzja, co można z nimi zrobić. SensorX i anyCore dostarcza NEXTERA tech z grupy E LINKX; oba rozwiązania znajdą Państwo w kategorii Optymalizacja produkcji obok analityki danych.
Powiązane produkty
- Optymalizacja produkcji
anyCore
System MES anyCore pokazuje, co naprawdę dzieje się na produkcji. Łączy planowanie, zlecenia, magazyny, dane z maszyn i raporty, integruje się z Państwa ERP.
NEXTERA tech- Optymalizacja produkcji
SensorX
Widać, gdzie produkcja traci wydajność, bez ingerencji w sterowanie maszyn. SensorX łączy dane z maszyn z wpisami operatorów i pokazuje przestoje i wolne moce.
NEXTERA tech- Optymalizacja produkcji
Analityka danych
Dane produkcyjne z maszyn, ERP i arkuszy w jednym widoku: dashboardy i raporty aktualizują się na bieżąco i pokazują wydajność, odchylenia i zależności.