Stillstände: Was der Sensor misst und was die Bedienung ergänzt
Autor: Natalia Vyvial ·
Unternehmen wissen meist, dass sie Stillstände haben, aber nicht, welche sich wiederholen. Die Messung an der Maschine allein schließt diese Lücke nicht: Sie sagt, dass nicht gearbeitet wurde, und schweigt über die Ursache. Nützliche Daten entstehen erst, wenn man das, was der Sensor misst, mit dem verbindet, was die Bedienung dazu sagt.
Warum erfahren Sie von einem Stillstand zu spät?
Weil diese Information den Weg über Papier nimmt. Der Meister notiert, dass die Linie stand, die Notiz wird am Schichtende irgendwohin übertragen und taucht ein paar Tage später in einer Tabelle auf. Bis die Zahlen zusammenkommen, gibt es nichts mehr zu lösen: Die Maschine läuft längst wieder, und niemand erinnert sich, worauf man gewartet hat.
Deshalb wissen Unternehmen meist, dass sie Stillstände haben, aber nicht, welche sich wiederholen. Auf diesem Unterschied beruht die gesamte Messung. Ein einzelner Ausfall ist Pech; ein Ausfall, der jeden Dienstag beim Typwechsel wiederkehrt, ist eine Aufgabe mit Adresse.
Muss für die Messung in die Maschine eingegriffen werden?
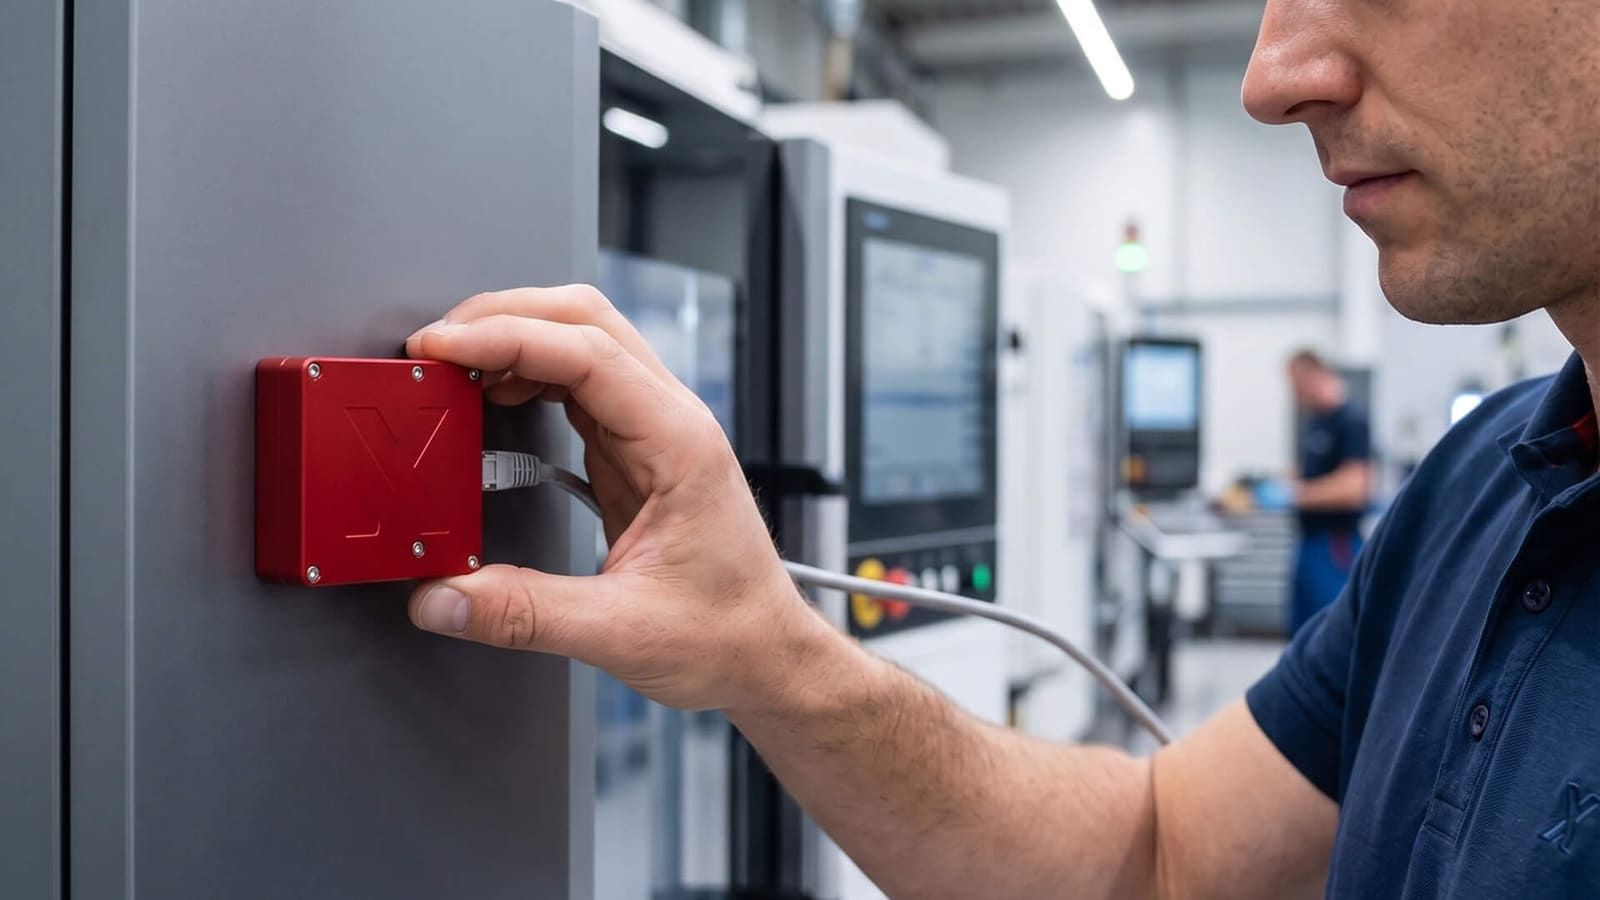
Nein, und das ist der häufigste Grund, warum sich Unternehmen nicht an die Messung heranwagen. Sie befürchten, dass in die Maschinensteuerung eingegriffen wird, dass sie die Garantie verlieren oder dass eine alte Presse schlicht keine Möglichkeit hat, Daten zu senden. Nichtinvasive Sensoren werden dabei an einem geeigneten Teil der Anlage oder an ihrer Stromversorgung montiert, und die Steuerungssoftware der Maschine bleibt unverändert.
Je nachdem, was Sie überwachen müssen, werden der Strom in den Phasenleitern, der Durchgang einer optischen oder magnetischen Markierung, die physische Bewegung der Anlage oder Temperatur und Luftfeuchtigkeit gemessen. Daraus ergeben sich dann Maschinenaktivität, Drehzahl, Förderbandbewegung oder Produktionszyklen. Das Standardgehäuse des Sensors misst 14 × 32 × 41 mm, passt also auch dorthin, wo kaum Platz ist, und für ungewöhnliche Stellen wird das Gehäuse nach Maß gedruckt.
Die zweite Sorge betrifft meist das Signal in einer Halle voller Metall. Die Sensoren können Daten untereinander in Richtung Gateway weitergeben, sodass sich die Reichweite des Funknetzes ohne Kabelverlegung erweitern lässt. Das Gateway selbst muss nur an Strom und Internet angeschlossen werden, unterstützte Sensoren in der Umgebung melden sich dann von selbst an.
Warum reichen Maschinendaten allein nicht aus?
Weil sie sagen, dass die Maschine nicht gearbeitet hat, aber nicht warum. Und der Grund ist genau das, womit sich etwas anfangen lässt. Wurde auf Material gewartet, ein Werkzeug gewechselt, fehlte die Bedienung, stand der vorherige Arbeitsgang oder lief eine geplante Wartung? An der Stromaufnahmekurve lässt sich das nicht erkennen.
Den Kontext ergänzt deshalb die Bedienung in einer mobilen App: an welchem Auftrag gearbeitet wird, welche Tätigkeit läuft und warum ein Stillstand eingetreten ist. Der Auftrag wird dabei per Barcode oder QR-Code eingelesen, sodass die Messdaten einem konkreten Arbeitsschritt zugeordnet werden und nicht einer Stunde im Kalender. Erst die Verbindung von beidem ergibt Folgendes:
- Wiederkehrende Stillstände, sortiert nach Ursache, nicht nur nach Dauer.
- Ungenutzte Kapazität, also Maschinen, auf die gewartet wird, ebenso wie solche, die unerwartet leerlaufen.
- Den tatsächlichen Fertigungsaufwand eines Auftrags und damit eine Grundlage für Kalkulation und Preis.
- Den Zusammenhang zwischen Produktionsbedingungen und Ausschuss, weil zu den fehlerhaften Teilen Daten über die Maschine und den Ablauf vorliegen.
- Den Vergleich von Schichten und Arbeitsplätzen anhand einheitlich erhobener Zahlen.
Der dritte Punkt ist meist die größte Überraschung. Unternehmen behandeln Stillstände in der Regel als Produktionsthema, doch das Ergebnis zeigt sich im Vertrieb: Sobald Sie wissen, wie viel Maschinenzeit ein Auftrag wirklich verbraucht hat, hören Sie auf, bestimmte Arten von Arbeit aus der Marge anderer zu subventionieren.
Wie lange dauert es, bis Sie etwas sehen?
Erste Daten entstehen sofort nach dem Start der Messung, aber ein einzelner Tag verrät nichts. Für die Auswertung arbeitet man standardmäßig mit etwa einer Woche Produktionsdaten, denn erst in der Wiederholung zeigt sich, was die Regel ist und was eine einmalige Störung war. Ausprobieren lässt sich das mit einem siebentägigen Test an einer ausgewählten Maschine, also ohne Entscheidung über die ganze Halle.
Auf die Daten greifen Sie dann dort zu, wo Sie heute mit Zahlen arbeiten: über vorbereitete Reports in Power BI, eigene Dashboards, per Download nach Excel oder über eine API direkt im ERP, ob Navision, SAP oder Helios. Das ist ein praktischeres Kriterium als die Auflösung des Sensors: Daten, an die niemand herankommt, nutzt auch niemand.
Wann reichen Sensoren, und wann brauchen Sie ein Produktionssystem?
Sensoren messen, ein System steuert. Solange die Frage lautet „Wo verlieren wir Zeit?“, reichen die Messung und Reports darauf. Sobald Sie wollen, dass anhand dieser Zahlen geplant, kalkuliert und fertige Stücke rückgemeldet werden, sind Sie beim Produktionssystem, also beim MES.
anyCore deckt diese Ebene mit 31 Modulen für Produktion, Vertrieb und Reporting ab, erfasst Verfügbarkeit, Leistung und Qualität über die OEE und vergleicht Arbeitsplätze, Maschinen und Schichten. Wichtig ist, dass man es nicht komplett übernehmen muss: Man wählt die Module, die jetzt sinnvoll sind, beginnt mit einem Pilotbetrieb an einem Arbeitsplatz, und die Produktion wird dafür nicht angehalten. An das ERP wird es über Konnektoren oder über OpenAPI angebunden.
Die Reihenfolge ist also meist umgekehrt als auf Messen dargestellt: zuerst eine Woche Daten von einer Maschine, dann die Entscheidung, was sich damit anfangen lässt. SensorX und anyCore liefert NEXTERA tech aus der E LINKX Gruppe; beides finden Sie in der Kategorie Produktionsoptimierung neben der Datenanalyse.
Verwandte Produkte
- Produktionsoptimierung
anyCore
Das MES anyCore zeigt, was in der Produktion wirklich passiert. Es verbindet Planung, Aufträge, Lager, Maschinendaten und Reporting und bindet Ihr ERP an.
NEXTERA tech- Produktionsoptimierung
SensorX
Erfahren Sie, wo Ihre Produktion Leistung verliert, ohne in die Maschinensteuerung einzugreifen. SensorX verbindet Maschinendaten mit den Angaben der Bediener und zeigt Stillstände und freie Kapazität.
NEXTERA tech- Produktionsoptimierung
Datenanalyse
Führen Sie Produktionsdaten aus Maschinen, ERP und Tabellen in einer Übersicht zusammen. Dashboards und Berichte werden laufend aktualisiert und zeigen Leistung, Abweichungen und Zusammenhänge.